System do zarządzania produkcją elektroniki: od BOM-u do testu
Optimakers pomaga połączyć zamówienie, zapotrzebowanie, plan operacji, wykonanie oraz wyniki kontroli, aby kierownik wcześniej widział ryzyko dla terminu.
Rozwiązanie kierujemy do producentów urządzeń elektronicznych i firm EMS, które realizują krótkie lub zmienne serie, montaż PCB, THT, montaż mechaniczny albo box build. Zakres dopasowujemy do rzeczywistego procesu i dostępnych źródeł danych.
- wariant produktu, listę komponentów, technologię oraz aktualną dokumentację potrzebną do wykonania,
- dostępność komponentów, rezerwacje, kompletację na produkcję i kolejność SMT, THT, montażu oraz testu,
- meldunki, kontrolę, niezgodności, poprawki, identyfikację wyrobu i rzeczywisty koszt serii.
BOM · komponenty · kitting · SMT · THT · montaż · test · rework · rozliczenie serii
Gdzie najczęściej zatrzymuje się produkcja elektroniki?
Opóźnienie rzadko zaczyna się dopiero na linii. Zobacz, gdzie powstaje najczęściej.
Nowa wersja danych dociera do produkcji nierównym tempem
Technolog aktualizuje listę materiałową albo instrukcję, ale zakupy, magazyn, planista i operatorzy nie zawsze pracują już na tej samej wersji. Rośnie ryzyko przygotowania niewłaściwego komponentu lub wykonania serii według poprzednich danych.
Jeden brakujący komponent blokuje cały start
Większość pozycji jest dostępna, lecz pojedynczy układ, złącze albo element powierzony nie dotarł na czas. Termin w planie pozostaje, chociaż zlecenie nie ma kompletnego materiału.
Komplet na linię nie odpowiada rzeczywistemu zapotrzebowaniu
Zestaw komponentów przechodzi ręczne sprawdzenie, a rezerwacje i wydania funkcjonują w innym narzędziu niż zlecenie. Brak albo pomyłka wychodzą dopiero podczas przygotowania stanowiska.
SMT, THT, montaż i test mają osobne kolejki
Każdy obszar realizuje własny plan, ale wszystkie etapy muszą spotkać się w jednym terminie. Przesunięcie testu lub montażu mechanicznego zmienia gotowość całej serii, nawet gdy płytki opuściły linię SMT zgodnie z planem.
Wynik testu nie pokazuje historii konkretnej sztuki
Dane z kontroli, programowania albo testera pozostają w osobnym pliku lub urządzeniu. Przy reklamacji zespół odtwarza wersję produktu, przebieg operacji i wynik na podstawie kilku źródeł.
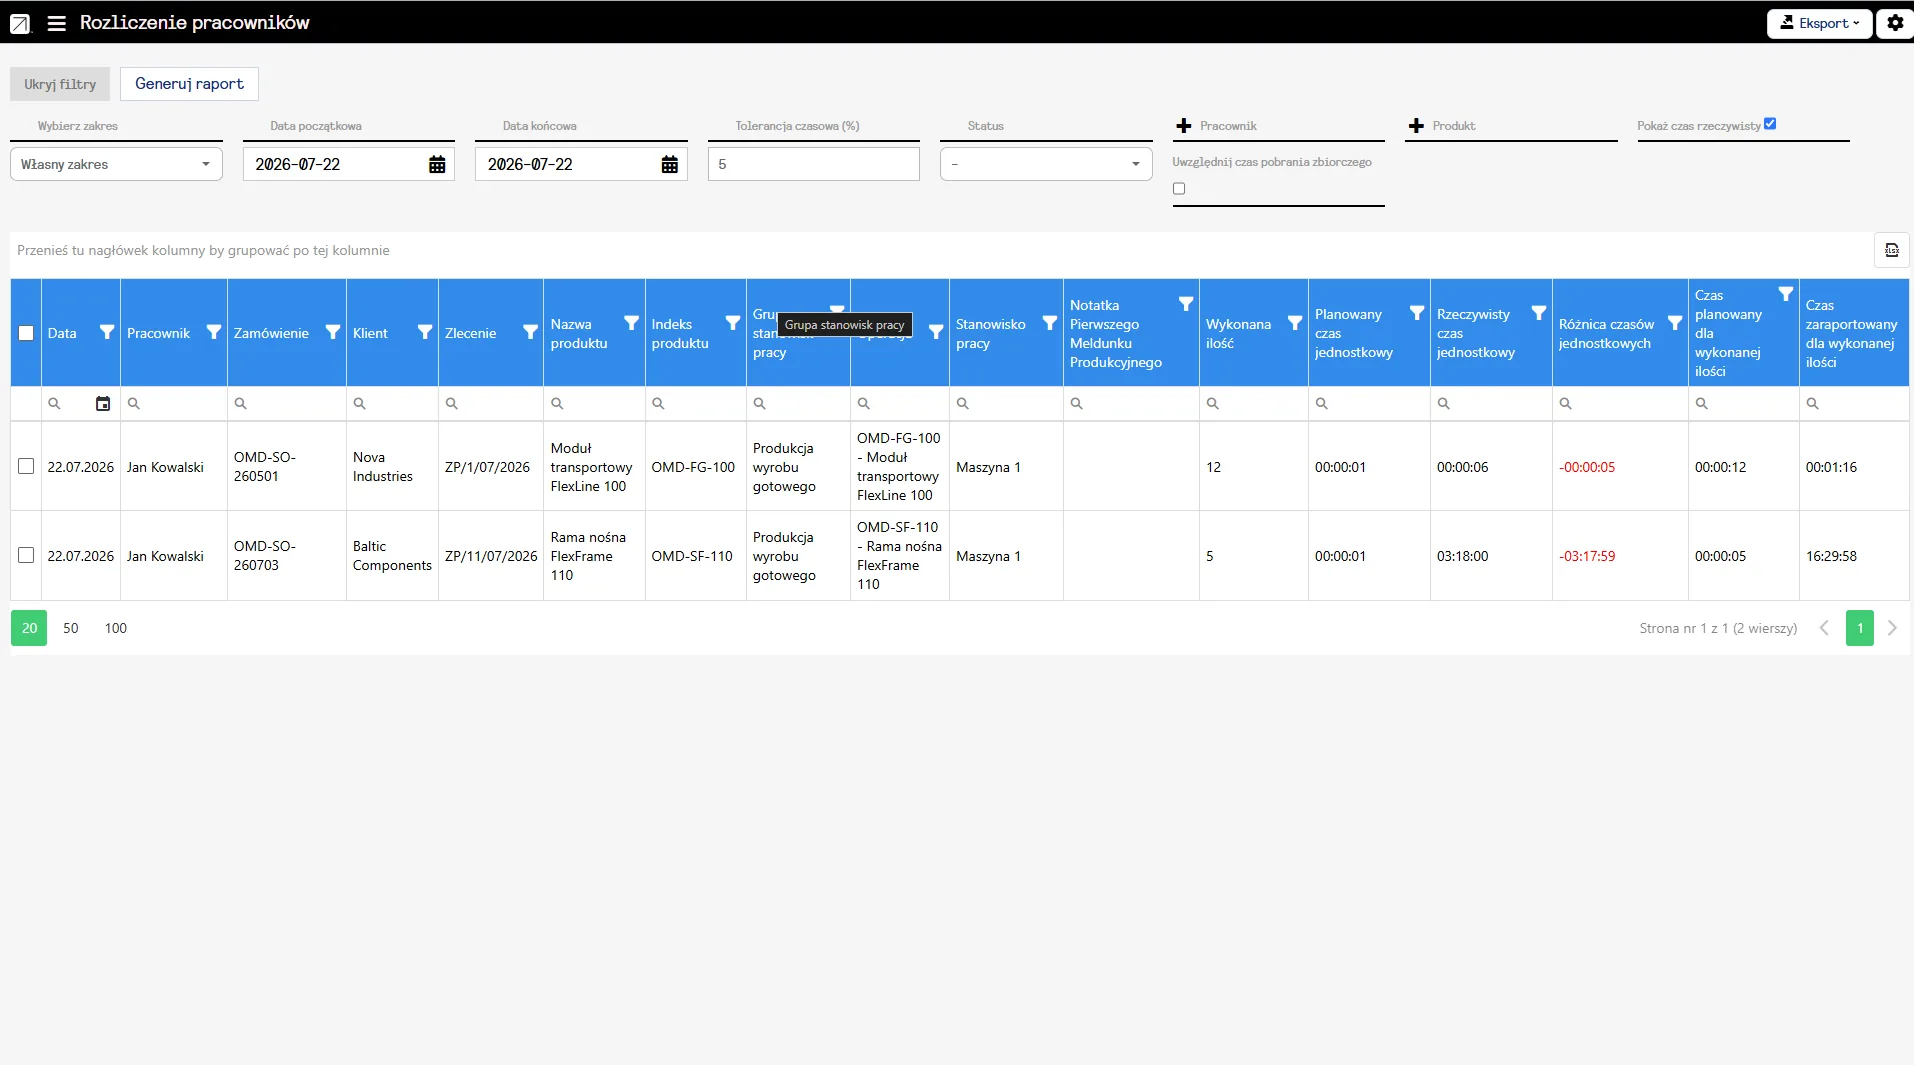
Poprawka i ponowny test znikają w zbiorczym czasie
Rework działa poza główną kolejką, a jego przyczyna, czas i wykorzystane komponenty nie trafiają do rozliczenia serii. Firma widzi koszt produkcji bez pełnego kosztu odzyskania wyrobu.
Zobacz nasze wdrożenie w praktyce
Sprawdź, jak poprawiły się wyniki firmy Integra-Implants po wdrożeniu systemów Optimakers.
Integra-Implants
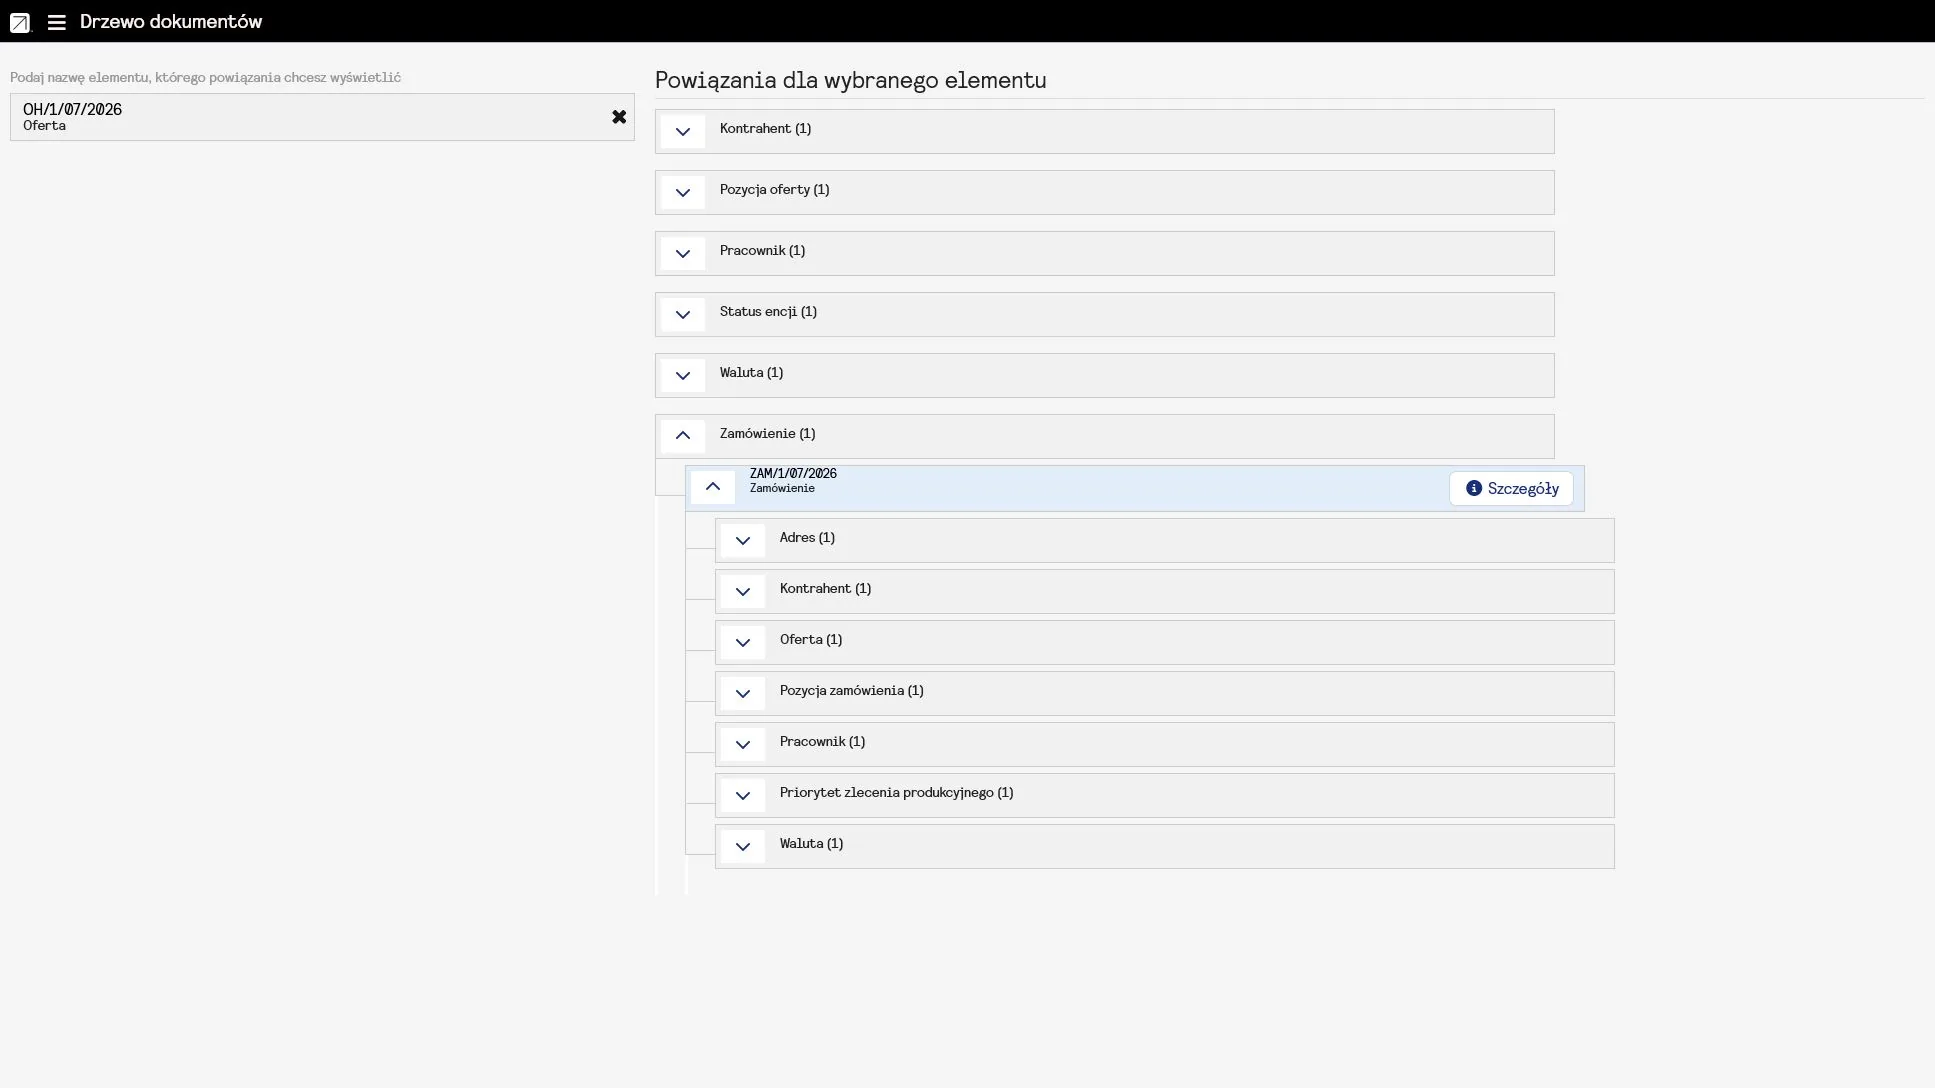
Jeden obieg danych łączy zarys produktu, komponenty, montaż i test
Każdy etap powinien odwoływać się do tego samego zamówienia i produktu. Dzięki temu zespół nie składa statusu z arkusza zakupów, listy magazynowej, planu linii i osobnego raportu testów.
Zamówienie, wariant i dane produktu
Klient, produkt, wariant, ilość i termin tworzą punkt wyjścia. Firma wskazuje również dokumentację oraz wersję danych, według której ma wykonać serię.
Lista komponentów i zapotrzebowanie
Technologia oraz lista materiałowa określają potrzebne komponenty i ilości. Braki trafiają do zakupów, zanim seria zajmie miejsce w planie.
Przyjęcie, partie i kompletacja
WMS rejestruje stany, lokalizacje, partie oraz ruchy materiałów. Magazyn rezerwuje i wydaje komponenty do właściwego zlecenia.
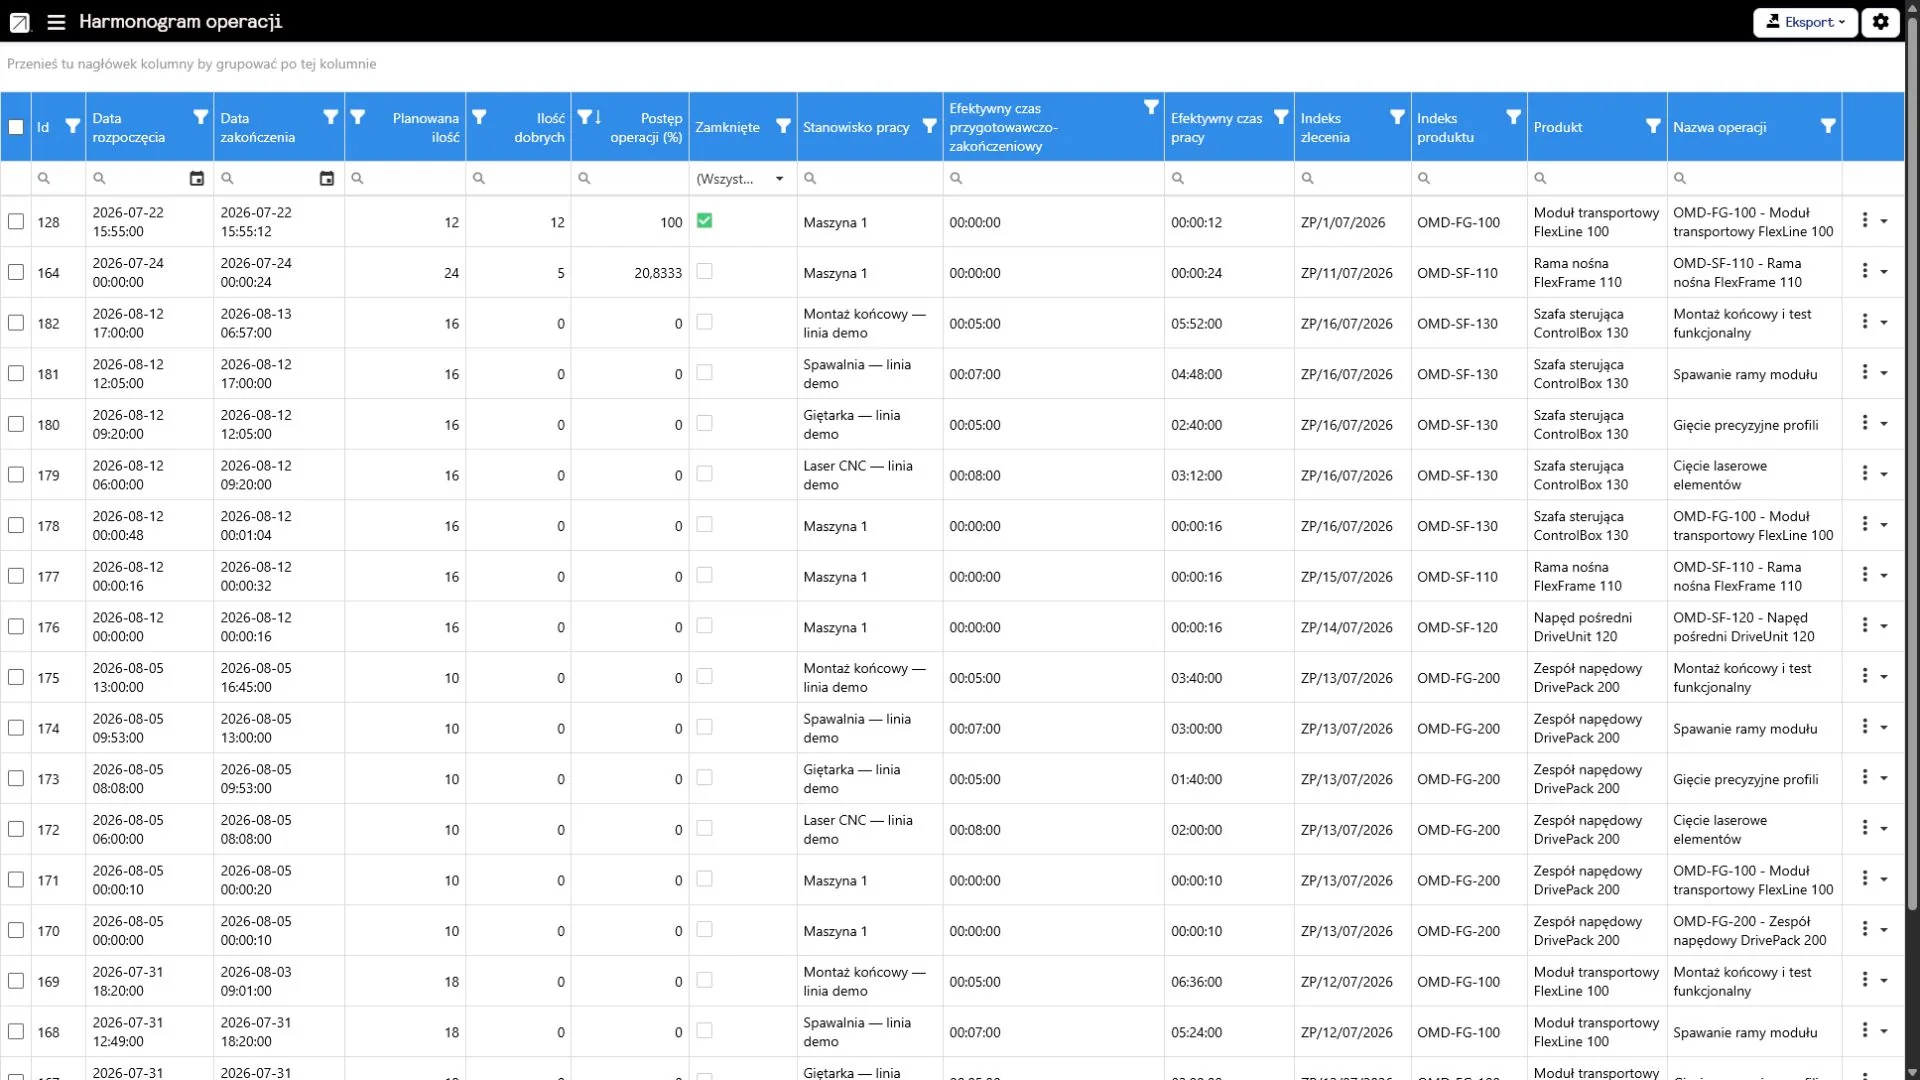
Plan SMT, THT, montażu i testu
APS układa operacje według kalendarzy, dostępności linii, stanowisk, ludzi, urządzeń testowych, czasów i priorytetów.
Realizacja i dokumentacja stanowiskowa
MES przekazuje zadania, technologię i dokumenty. Operatorzy raportują czas, ilości, braki, postęp i problemy przy właściwej operacji.
Kontrola, test i poprawka
Wyniki kontroli lub testów mogą trafić do realizacji ręcznie, przez import albo integrację. Niezgodność i ponowną pracę trzeba zachować w historii procesu.
Wydanie, traceability i rozliczenie
Gotowy wyrób trafia do magazynu i wysyłki. Zebrane dane tworzą podstawę do prześledzenia historii oraz porównania planowanego i rzeczywistego kosztu serii.
Każdy system odpowiada za inny punkt decyzji
CRM, APS, MES i WMS nie powinny tworzyć osobnych wersji tego samego zamówienia. Systemy Optimakers pokazują każdemu to, co jest aktualnie potrzebne bez generowania kolejnych kopii danych.
Zobacz, czy seria jest naprawdę gotowa do uruchomienia
Użyteczny system produkcji powinien pokazać, czy zlecenie ma właściwe dane produktu, dostępne komponenty, przygotowaną kolejkę operacji oraz zapis wykonania i testu. Optimakers zapewnia wszystkie potrzebne dane w jednym miejscu.
Zmaksymalizuj efektywność swojej firmy
Zobacz, co systemy Optimakers zmienią w Twojej codziennej pracy.
Sprawdzasz kompletność przed rezerwacją linii
ProblemZlecenie ma termin, ale jednej pozycji listy materiałowej brakuje albo rezerwacja wskazuje inną serię.
Co robi systemSystem zestawia zapotrzebowanie z zarejestrowanymi stanami, rezerwacjami i otwartymi dostawami.
EfektPlanista wcześniej widzi ryzyko i nie zajmuje linii zleceniem, którego nie da się uruchomić.
Przekazujesz produkcji właściwe dane produktu
ProblemPodobne warianty różnią się komponentem, instrukcją albo programem, a dokumenty krążą w mailach i folderach.
Co robi systemZlecenie wskazuje produkt, wariant i dokumentację powiązaną z operacją.
EfektOperator otrzymuje dane w kontekście konkretnego zadania, a zmiana nie kończy się na wiadomości do jednej osoby.
Łączysz SMT, THT, montaż i test w jednym terminie
ProblemPłytki kończą SMT zgodnie z planem, lecz kolejne stanowisko albo tester nie ma wolnej przepustowości.
Co robi systemAPS pokazuje zależności operacji, obciążenie zasobów i wpływ przesunięcia na pozostałe zlecenia.
EfektKierownik reaguje przed powstaniem kolejki między wydziałami.
Oddzielasz komponenty powierzone od materiału własnego
ProblemFirma realizuje produkcję kontraktową, a komponenty kilku klientów mają podobne indeksy albo opakowania.
Co robi systemWMS rejestruje lokalizacje, partie, właściciela materiału oraz ruch na zlecenie.
EfektMagazyn ogranicza ryzyko wydania materiału klienta do niewłaściwej realizacji.
Integrujesz wynik testu z realizacją lub sztuką
ProblemTester zapisuje wynik poza głównym obiegiem, przez co reklamacja wymaga przeszukiwania plików i urządzeń.
Co robi systemWynik trafia do operacji, partii lub numeru seryjnego przez formularz, import albo potwierdzoną integrację.
EfektJakość szybciej sprawdza przebieg wykonania i zawęża zakres wyrobów wymagających kontroli.
Rejestrujesz poprawkę i ponowny test
ProblemNiezgodny wyrób trafia do naprawy, ale czas, przyczyna i ponowny test nie wpływają na koszt zlecenia.
Co robi systemMES zapisuje dodatkową pracę, przyczynę, wynik kontroli i ponowne wykonanie w obiegu uzgodnionym z firmą.
EfektControlling widzi pełniejszy koszt serii, a jakość zachowuje historię podjętych działań.
Co zmienia wspólny obieg danych?
Różnica nie polega na dodaniu kolejnego raportu. Systemy Optimakers ograniczają miejsca, w których zespół ręcznie porównuje wersje, sprawdza kompletność i odtwarza historię wykonania.
Kto zyska na wspólnych danych?
Każde stanowisko potrzebuje innego poziomu szczegółowości. Sprawdź, jak Optimakers ułatwi pracę poszczególnym działom.
Zarząd i właściciel
- Widok terminowości, kosztu i ryzyka dla realizowanych serii oraz projektów kontraktowych
- Dane do oceny rentowności wariantów, klientów, poprawek i ponownych testów
- Możliwość skalowania bez proporcjonalnego zwiększania liczby ręcznych zestawień
Kierownik produkcji
- Status SMT, THT, montażu, programowania i testu w kontekście wspólnego terminu
- Wcześniej widoczne braki komponentów, kolejki, awarie i blokady jakościowe
- Jedna podstawa do rozmowy z planistą, magazynem, jakością oraz klientem
Planista, NPI i technolog
- Powiązanie produktu, wariantu, operacji, czasów oraz dokumentacji z realizacją
- Widok wpływu zmian, braków, przezbrojeń i dostępności testerów na termin
- Porównanie normatywów z rzeczywistym czasem oraz wykonaniem kolejnych etapów
Zakupy i magazyn komponentów
- Zapotrzebowanie, stany, lokalizacje, partie, rezerwacje i otwarte dostawy w jednym obiegu
- Oddzielenie komponentów własnych i powierzonych, jeżeli firma odwzoruje właściciela materiału
- Mniej ręcznego sprawdzania kompletności zestawów przed wydaniem na produkcję
Jakość, testy i rework
- Wyniki kontroli, testów i niezgodności powiązane z realizacją albo oznaczoną sztuką
- Szybsze zawężenie partii i wyrobów wymagających sprawdzenia lub ponownego testu
- Historia poprawki, przyczyny oraz decyzji jakościowej dostępna w kontekście procesu
Operatorzy, controlling i IT
- Właściwe zadanie, dokumentacja i formularze dostępne przy bieżącej operacji
- Dane o czasie, materiale, wykonaniu i poprawkach potrzebne do rozliczenia serii
- Mniej ręcznego przenoszenia informacji między ERP, magazynem, produkcją, testerami i etykietami
Zintegruj nasze systemy ze swoim oprogramowaniem
W zakładzie elektronicznym kilka systemów może przechowywać prawidłowe dane, ale każdy z nich odpowiada za inny fragment procesu. Integracja ograniczy przepisywanie i jasno wskaże źródło informacji.
ERP
Optimakers może wymieniać z ERP uzgodnione dane o klientach, zamówieniach, produktach, komponentach, dokumentach magazynowych i kosztach. Zakres zależy od używanego systemu oraz procesu firmy.
ECAD, PDM, PLM
Program projektowy opisuje płytkę, a PDM lub PLM może przechowywać BOM, dokumentację i zmiany. Optimakers może wykorzystać te dane do szybkiego planowania działań.
Maszyny, AOI i testery
Wyniki i parametry mogą trafiać do realizacji przez ręczny zapis, import pliku albo interfejs. Przed integracją sprawdzamy identyfikatory produktu, numer zlecenia lub numer seryjny, format danych i moment przekazania wyniku.
Jak wygląda uruchomienie systemu z Optimakers?
Aby wszystko poszło gładko, testujemy wdrożenie na rzeczywistym produkcie. Dzięki temu zespół sprawdzi dane, wydania, operacje oraz testy przed rozszerzeniem systemu na kolejne produkty.
Wybór produktu i serii pilotażowej
Wybieramy wariant oraz wersję danych, które mają czytelny BOM, powtarzalny proces i dostępny zespół odpowiedzialny za uruchomienie.
Rozpoznanie danych i punktów kontroli
Konsultant przechodzi przez zamówienie, komponenty, magazyn, kitting, operacje, dokumentację, testy, niezgodności i obecne rozliczenie.
Konfiguracja kartotek, ról i połączeń
Przygotowujemy produkty, komponenty, technologie, zasoby, konta, formularze oraz uzgodnioną wymianę danych z ERP i innymi systemami.
Test od wydania komponentów do wyniku
Zespół przechodzi pełny scenariusz: rezerwacja, wydanie, wykonanie operacji, meldunki, kontrola, test, poprawka oraz przyjęcie wyrobu.
Start i rozwój po pierwszych seriach
Po uruchomieniu weryfikujemy jakość zapisów, poprawiamy konfigurację i wybieramy następny produkt, linię albo zakres integracji.
Tempo zależy od liczby produktów i rewizji, jakości BOM-ów, oznaczeń komponentów, wymaganego poziomu traceability, liczby integracji oraz dostępności zespołu klienta.
Pokaż nam serię, przy której najczęściej tracisz kontrolę
Opisz jeden produkt albo zlecenie, przy którym brakuje komponentu, pojawia się problem z wersją danych lub wynik testu funkcjonuje poza głównym obiegiem. Na tej podstawie ocenimy, które obszary warto połączyć.
Omów proces produkcji elektroniki
Bezpłatna konsultacja. Sprawdzimy, gdzie w Twojej serii powstaje ryzyko terminu i kosztu.
Nie musisz przygotowywać kompletnej specyfikacji integracji ani opisywać całej fabryki. Jedna seria wystarczy, aby sprawdzić wersję danych, komponenty, operacje, test i rozliczenie.
Najczęstsze pytania o systemy Optimakers dla producentów elektroniki
Tak, jeżeli proces można odwzorować przez zamówienia, produkty, komponenty, operacje, zasoby, meldunki i magazyn. Produkcja kontraktowa wymaga dodatkowo ustalenia sposobu rozdzielania danych oraz materiałów poszczególnych klientów.
Może planować i rejestrować te etapy jako operacje produkcyjne. Automatyczne sterowanie linią, walidacja setupu oraz odczyt danych z maszyn wymagają potwierdzonej integracji z konkretnym wyposażeniem.
Lista materiałowa może tworzyć zapotrzebowanie i łączyć komponenty z produktem. Sposób przechowywania rewizji, zatwierdzania zmian oraz wymiany danych z PDM lub PLM trzeba ustalić osobno.
Tak, jeżeli zapotrzebowanie, stany, rezerwacje i otwarte dostawy są dostępne w systemie. Firma musi również określić, które statusy materiału oznaczają rzeczywistą gotowość do wydania.
WMS może rejestrować partie, lokalizacje, ruchy i dodatkowe cechy materiału. Zakres date code, komponentów powierzonych, MSL oraz traceability na poziomie sztuki zależy od konfiguracji i sposobu identyfikacji.
Można zaprojektować taki obieg, jeżeli produkt otrzymuje jednoznaczny identyfikator, a magazyn, operacje i stanowiska testowe przekazują właściwe dane. Przed wdrożeniem trzeba potwierdzić wymagany poziom szczegółowości oraz integracje.
Nie automatycznie z każdego urządzenia. Wynik może trafić do systemu przez formularz, import albo dedykowany interfejs po sprawdzeniu protokołu, identyfikatorów i formatu danych.
Kontrolę i dodatkową pracę można powiązać z realizacją, jeżeli firma ustali formularze, statusy oraz drogę naprawy. Zaawansowana obsługa reworku na obrazie PCB lub automatyczne tworzenie ścieżki naprawy wymaga osobnego rozwiązania.
Nie. Standardy określają kryteria akceptacji oraz wymagania procesu lutowania, a zgodność zależy od technologii, procedur i kompetencji firmy. Optimakers może wspierać dokumenty, zapisy kontroli oraz historię wykonania, ale nie zastępuje standardu ani audytu.
Nie. Każde z tych środowisk ma inną funkcję. Optimakers uzupełnia je o planowanie, operacyjny przepływ zadań, meldunki, magazyn i rozliczenie, a zakres wymiany danych ustalamy podczas analizy integracji.