Przetwórstwo tworzyw · wtrysk · wytłaczanie · rozdmuch
System do zarządzania produkcją tworzyw sztucznych: od surowca do gotowej partii
Do uruchomienia serii potrzeba więcej niż wolnej maszyny. Konieczne są: właściwy surowiec, przygotowane zasoby, aktualna kolejność zleceń i dane jakościowe. Systemy Optimakers porządkują te informacje, aby kierownik wcześniej widział, co zagraża wykonaniu partii.
- kolejność serii opartą na dostępności skonfigurowanych zasobów i materiałów,
- rejestrację postępu, wykonanej ilości, braków i wyników kontroli,
- czas pracy oraz zużycie surowca dostępne do rozliczenia realizacji.
Specyfika branży
Dlaczego zaplanowana seria nie zawsze może ruszyć?
1 · Zasób
Maszyna jest dostępna, ale seria nie może ruszyć
W harmonogramie znajduje się termin, lecz brakuje właściwego surowca, dodatku, opakowania albo innego zasobu potrzebnego do uruchomienia. Plan zaczyna się przesuwać jeszcze przed pierwszą sztuką.
2 · Przezbrojenie
Przezbrojenie trwa dłużej niż przewidziano
Zmiana materiału, koloru lub oprzyrządowania wymagają przygotowania i czyszczenia. Gdy czas ten funkcjonuje tylko jako założenie, kolejne serie zaczynają się z opóźnieniem.
3 · Braki
Braki rosną, zanim informacja trafi do kierownika
Operatorzy zapisują wykonanie i niezgodności po zmianie oraz w kilku raportach. Reakcja pojawia się wtedy, gdy część surowca została już przetworzona.
4 · Awaria
Informacja o awarii zasobu nie wraca do planisty
Problem z maszyną, narzędziem lub urządzeniem pomocniczym jest znany utrzymaniu ruchu, ale planista nadal pracuje na poprzedniej kolejności zleceń.
5 · Partia
Partia surowca kończy się na dokumencie magazynowym
Magazyn zna przyjęcie i wydanie, lecz później trudno sprawdzić, do której realizacji trafił materiał i z jakim wynikiem jakościowym go przetworzono.
6 · Rozliczenie
Odpad znika w łącznym zużyciu
Nadwyżka surowca, braki i materiał zużyty przy uruchomieniu serii gubią się w rozliczeniu zbiorczym. Trudno wtedy ocenić rzeczywisty koszt konkretnego zlecenia.
Traceability i jakość · mFlex
Traceability i kontrola jakości w praktyce
Jeden przepływ danych
Od dostawy granulatu do rozliczenia wyprodukowanej partii
1
Zamówienie i kalkulacja
Wymagana ilość, termin, materiał, technologia i planowany koszt tworzą punkt wyjścia dla realizacji.
2
Technologia i zapotrzebowanie
Produkt, operacje, planowane czasy oraz skład materiałowy określają, czego potrzeba do uruchomienia serii.
3
Surowce i partie
Przyjęcia, lokalizacje, stany oraz wydania materiałów są rejestrowane w magazynie i powiązane z potrzebami produkcji.
4
Plan zasobów i kolejności serii
Harmonogram uwzględnia kolejkę zleceń, kalendarze, skonfigurowane zasoby i czasy operacji lub przezbrojeń.
5
Uruchomienie i realizacja
Operator otrzymuje zadanie, a następnie rejestruje rozpoczęcie, ilość, czas, braki i zdarzenia związane z wykonaniem.
6
Jakość, niezgodności i odpad
Wyniki kontroli oraz ilości niezgodne przypisuje się do realizacji. Sposób rejestrowania odpadu ustala się w konfiguracji procesu.
7
Magazyn wyrobów i rozliczenie
Przyjęcie gotowej partii zamyka przepływ materiałowy, a zarejestrowane dane pozwalają porównać założenia z wykonaniem.
Systemy jako jedno rozwiązanie
Systemy Optimakers tworzą jeden spójny obieg informacji
Oceń zlecenie przed przyjęciem
OptiCRM łączy kalkulację techniczno–produkcyjną z zamówieniem. Założenia dotyczące materiału, operacji, czasu i marży można potem porównać z realizacją.
Zabezpiecz surowiec do realizacji
OptiWMS pokazuje stan, lokalizację i zarejestrowany ruch materiału. Zapotrzebowanie pomaga zakupom oraz magazynowi przygotować właściwe ilości.
Ustal kolejność serii
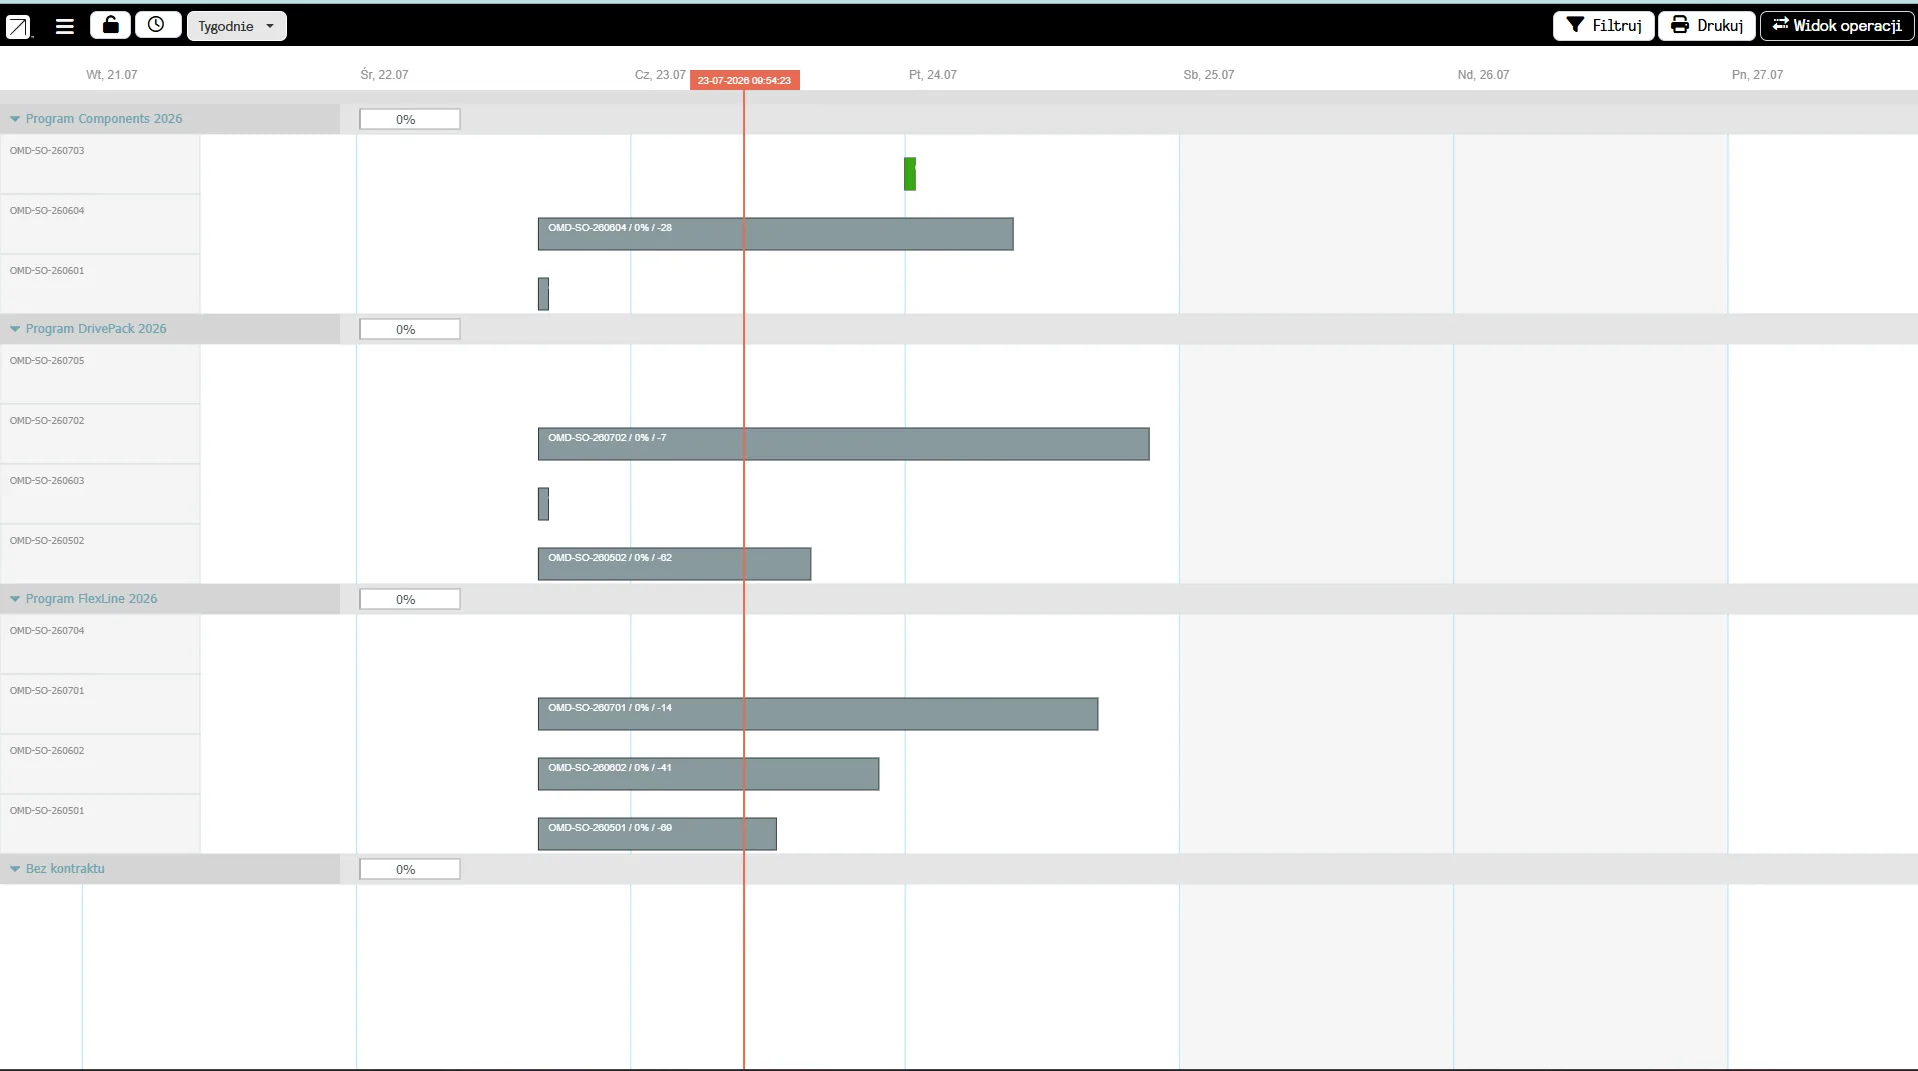
OptiAPS porządkuje operacje według obciążenia skonfigurowanych zasobów, kalendarzy i czasów. Planista widzi wpływ zmiany priorytetu na dalszy harmonogram.
Zbierz dane z wykonania
OptiMES przekazuje zadania na produkcję i pozwala rejestrować czas, ilość, braki oraz status realizowanej operacji.
Powiąż kontrolę z realizacją
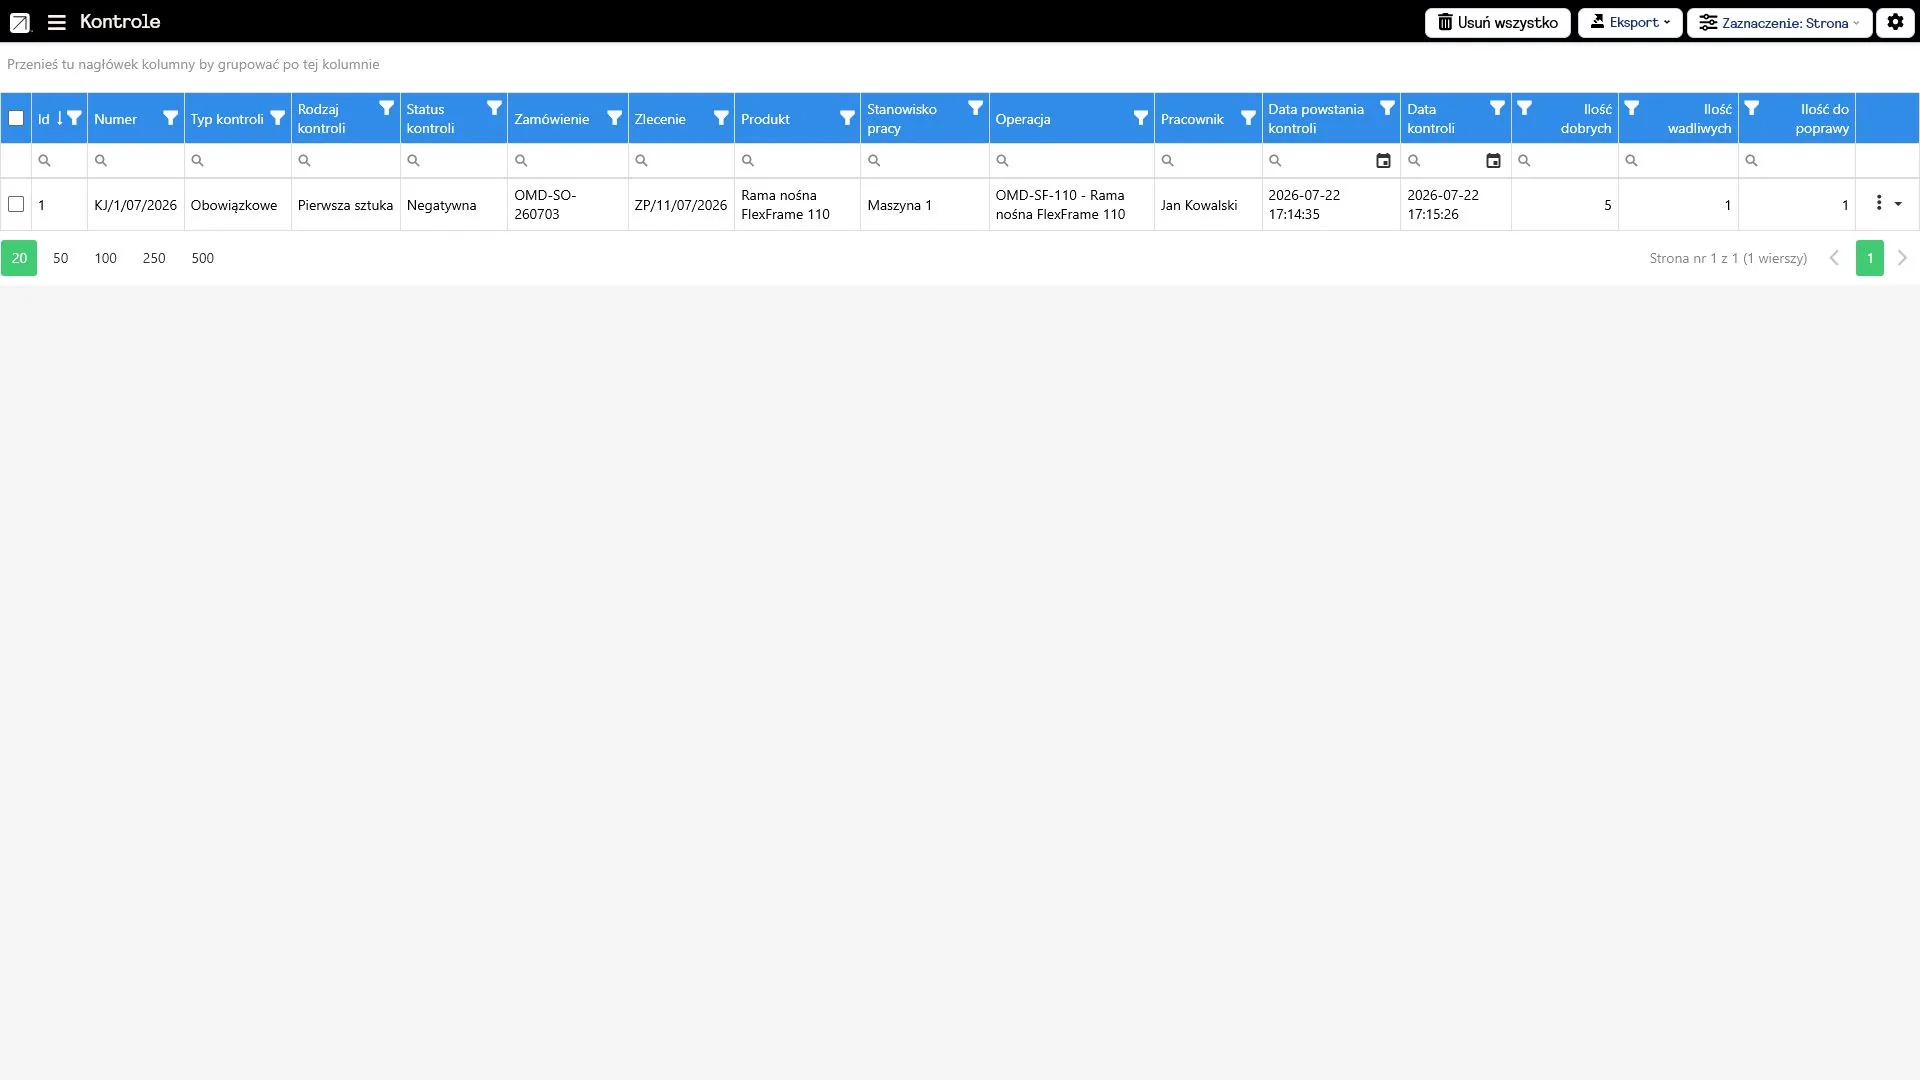
Wynik kontroli, ilość niezgodna i przyczyna mogą zostać zapisane przy operacji lub zleceniu, zamiast funkcjonować wyłącznie w końcowym raporcie.
Przekaż informację o awarii
OptiCMMS porządkuje zgłoszenia, zadania i przeglądy. Dokładny sposób przekazywania dostępności zasobu do planu zależy od zakresu wdrożenia.
Porównaj plan z rzeczywistością
Dane o czasie, zużyciu, wykonaniu i jakości pomagają ocenić, które produkty lub serie wymagają korekty technologii albo kalkulacji.
Prawdziwe widoki systemu
Zobacz przebieg partii bez składania raportu z kilku źródeł
Kierownik powinien móc przejść od zlecenia do materiału, wykonania i jakości bez szukania kolejnych numerów w osobnych plikach. Systemy Optimakers pokazują wszystkie potrzebne dane w jednym miejscu.
Kolejka zamówieńPlanista widzi priorytety i gotowość serii.
Kontrola jakościWynik jest przypisany do właściwej realizacji.
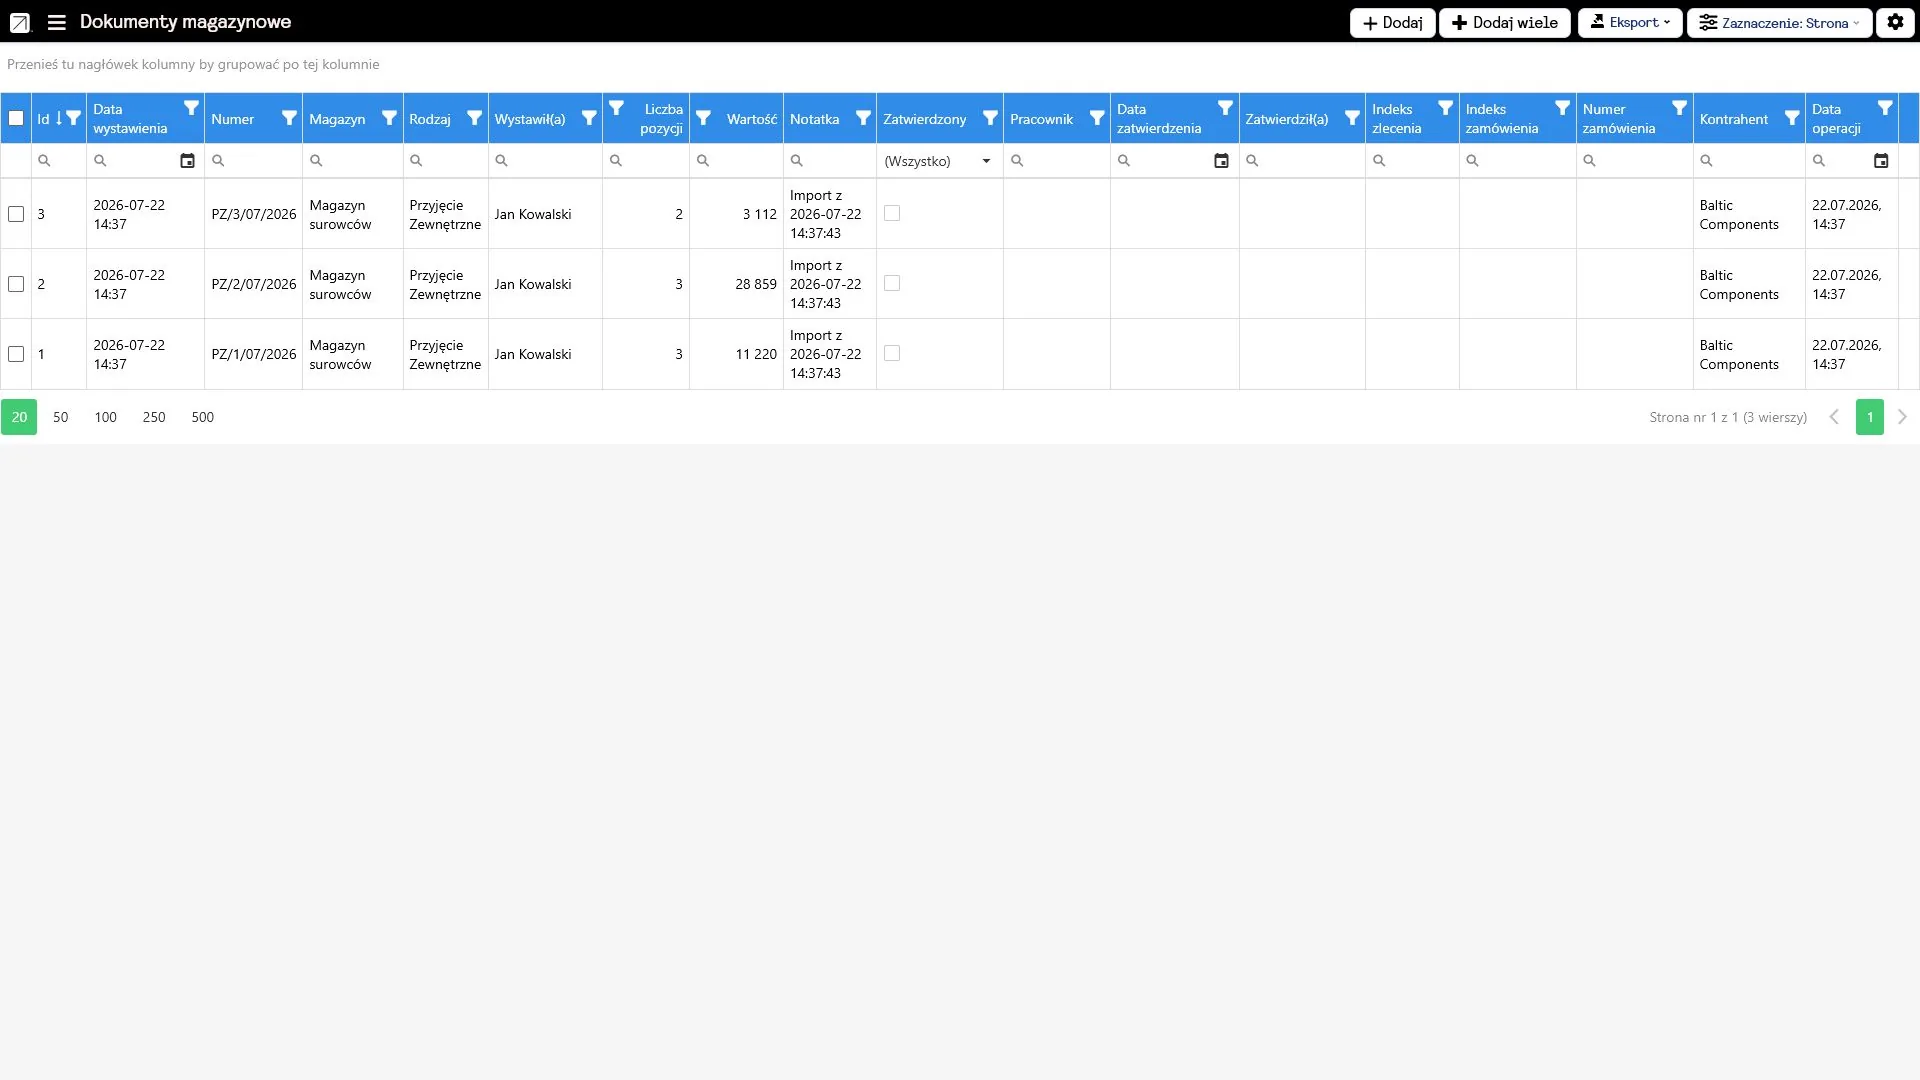
Przyjęcie surowcaPartia i lokalizacja pozostają w historii materiału.
Codzienna praca
Jakie decyzje podejmiesz szybciej dzięki wspólnym danym?
Sprawdzasz, czy serię można uruchomić
EfektPlanista wcześniej widzi, którego warunku brakuje do rozpoczęcia pracy.
Układasz serie tak, aby ograniczyć chaos przy zmianach
EfektPlan lepiej odzwierciedla obciążenie zasobów, a kolejnych serii nie przesuwa się bez widocznej przyczyny.
Wiesz, z jakiego materiału wykonano konkretną realizację
EfektŁatwiej prześledzić drogę surowca i zawęzić zakres analizy w przypadku niezgodności.
Reagujesz, zanim liczba braków urośnie
EfektKierownik wcześniej widzi odchylenie i może sprawdzić, czy problem dotyczy jednej realizacji, materiału lub etapu.
Łączysz awarię z jej skutkiem dla harmonogramu
EfektFirma szybciej ocenia, które serie są zagrożone i w jakiej kolejności trzeba je przeplanować.
Rozliczasz zużycie oraz odpad w kontekście serii
EfektTechnolog i controlling widzą, gdzie warto poprawić normę, technologię albo kalkulację.
Przed i po
Pełna kontrola zamiast reakcji po fakcie
Przed
Seria wpisana do planu bez sprawdzenia gotowości materiału
Czas przezbrojenia dopisywany dopiero po zmianie kolejności
Numer partii surowca znajduje się tylko w dokumentach magazynu
Braki jakościowe podsumowywane po zakończeniu zmiany
Awaria przekazywana planistom telefonicznie
Odpad analizowany jako łączna różnica materiałowa
Po wdrożeniu
Zapotrzebowanie i zarejestrowany stan surowca można sprawdzić przed terminem uruchomienia
Skonfigurowane przygotowanie zasobu jest uwzględnione w planowanych operacjach
Partię i ruch materiału można powiązać z realizowanym zleceniem
Wynik kontroli i ilość niezgodna są zapisywane przy operacji lub zleceniu
Zgłoszenie jest uporządkowane, a zmieniona dostępność zasobu może zostać uwzględniona w przeplanowaniu
Zużycie, wykonanie i braki można porównać na poziomie konkretnej realizacji
Korzyści dla zespołu
Kto zyska na wspólnych danych?
Rola 1
Zarząd i właściciel
- Widok terminowości, wykorzystania mocy i ryzyka jakościowego
- Koszt surowca, pracy i braków powiązany z realizacją
- Dane do oceny, które produkty i serie wymagają usprawnienia
Rola 2
Kierownik produkcji i kierownik wtryskowni
- Gotowość i postęp serii bez zbierania raportu po zmianie
- Szybciej widoczne opóźnienia, braki i niedostępne zasoby
- Jedna podstawa do odprawy z planistą, jakością i magazynem
Rola 3
Planista i technolog
- Kolejność operacji oparta na zasobach, kalendarzach i czasach
- Widok skutków zmiany priorytetu dla kolejnych zleceń
- Porównanie założeń technologicznych z zarejestrowanym wykonaniem
Rola 4
Magazyn surowców i zakupy
- Partie, lokalizacje i ruch materiałów w uporządkowanym obiegu
- Zapotrzebowanie wynikające z planowanych realizacji
- Mniej ręcznego uzgadniania braków i pilnych wydań
Rola 5
Jakość
- Kontrole powiązane z operacją, zleceniem i wykonaną ilością
- Historia braków dostępna bez przeglądania oddzielnych arkuszy
- Łatwiejsze zawężenie materiału i realizacji wymagających sprawdzenia
Rola 6
Utrzymanie ruchu, controlling i IT
- Zgłoszenia oraz przeglądy w uporządkowanym obiegu
- Dane o zużyciu, czasie i brakach potrzebne do rozliczenia
- Mniej ręcznego przenoszenia informacji między ERP, magazynem i halą
Integracje i obecne narzędzia
Zamówienie w ERP nie pokaże, dlaczego partia stoi
ERP przechowuje zamówienie, indeks, dokumenty handlowe i podstawowe informacje magazynowe.
Decyzja na produkcji zależy jednak od innych szczegółów: czy właściwy surowiec został wydany, które operacje już wykonano, ile powstało braków i czy zasób przewidziany w planie jest dostępny.
Optimakers pełni funkcję operacyjną między planem a halą. Do produkcji trafiają zadania, a do ERP lub innych systemów mogą wracać uzgodnione dane o realizacji, stanach, dokumentach albo zużyciu. Zakres wymiany zależy od używanego oprogramowania, dostępnego API lub bazy danych i tego, które informacje są nadrzędne w firmie.
W praktyce integrację projektujemy wokół jednego przebiegu danych: zamówienie → zapotrzebowanie → zlecenie → wykonanie → przyjęcie wyrobu → rozliczenie.
Uruchomienie na przykładzie
Jak wygląda uruchomienie systemu z Optimakers?
1
Kick-off i wybór procesu startowego
Ustalamy cel projektu, odpowiedzialności oraz zlecenie lub rodzinę produktów, na której zostanie sprawdzony docelowy obieg.
2
Analiza technologii, materiałów i zasobów
Nasz konsultant poznaje: indeksy, operacje, planowane czasy, surowce, partie, zasoby, przezbrojenia, kontrole oraz obecny sposób raportowania.
3
Konfiguracja danych i integracji
Przygotowujemy strukturę danych, role użytkowników, formularze, wydruki i uzgodnioną wymianę z ERP, urządzeniami lub innymi systemami.
4
Próba na rzeczywistej serii
Zespół przechodzi od zapotrzebowania i wydania surowca, przez plan oraz meldunki, po kontrolę i przyjęcie wyrobu. Na tej podstawie korygujemy konfigurację.
5
Start i stabilizacja pracy
System uruchamiamy z asystą konsultanta. Po starcie obserwujemy jakość danych, pomagamy użytkownikom i rozwijamy zakres w ramach wybranego pakietu opieki.
Tempo uruchomienia zależy przede wszystkim od zakresu, jakości technologii i indeksów, liczby integracji, sposobu rejestrowania partii oraz dostępności zespołu klienta.
Bezpłatna konsultacja
Pokaż nam serię, przy której najczęściej tracisz kontrolę
Nie musisz nam opisywać całego zakładu. Wskaż jeden produkt lub zlecenie, przy których plan, materiał, maszyna i wynik jakościowy najczęściej przestają się zgadzać. Na takim przykładzie łatwiej ocenimy, czy problem leży w planowaniu, meldunkach, magazynie, jakości, utrzymaniu ruchu czy przepływie danych z ERP.
Karol Chęciński – konsultacje prowadzi zespół, który sam wdraża systemy w polskich firmach produkcyjnych.
Odpowiadamy w 1 dzień roboczy
Wypełnij formularz
Umów bezpłatną konsultację z ekspertem, który doskonale zna i rozumie problemy firm produkcyjnych w Polsce.
Nie potrzebujemy na początku kompletnej dokumentacji technologicznej. Wystarczy przykład serii, przy której zespół najczęściej szuka danych, zmienia plan albo wyjaśnia odchylenie.
FAQ
Najczęstsze pytania o system dla przetwórstwa tworzyw
Nie. Systemy mogą wspierać różne modele przetwórstwa, jeśli proces da się opisać przez produkty, technologie, operacje, zasoby, materiały i meldunki. Zakres dla wtrysku, wytłaczania, rozdmuchu lub termoformowania będzie jednak inny.
Tak, jeśli zostaną odwzorowane jako odpowiednie zasoby lub wymagania technologiczne. Dokładny sposób ewidencji form, ich zgodności z maszynami, dostępności i przeglądów trzeba sprawdzić na realnym procesie klienta.
WMS pozwala rejestrować partie, przyjęcia, lokalizacje i wydania materiałów. Powiązanie wydania z realizacją produkcyjną umożliwia odtworzenie drogi surowca w zakresie danych zebranych w systemie.
Zakres monitoringu zależy od maszyny, sterownika, interfejsu komunikacyjnego oraz uzgodnionego sposobu przekazywania informacji do systemu.
Można zaprojektować rejestrowanie ilości niezgodnych, zużycia i ruchów materiałowych. Dokładny obieg przemiału, regranulatu, odpadu rozruchowego i ponownego wykorzystania trzeba potwierdzić podczas analizy procesu.
MES porządkuje wykonanie zleceń, meldunki operatorów, ilości, czas, braki i jakość. Monitoring maszyn pobiera wybrane sygnały lub parametry z urządzeń. Oba obszary mogą się uzupełniać, ale nie są tym samym systemem.
Tak, jeżeli integracja obejmuje potrzebny kierunek przepływu. Ustalamy osobno, które zamówienia, indeksy, stany, partie, dokumenty i meldunki mają być pobierane lub przekazywane oraz który system pozostaje źródłem nadrzędnym.
Najczęściej potrzebne są produkty, surowce, technologie, operacje, czasy, zasoby, stany, użytkownicy i przykładowe zlecenia. Dla traceability dochodzą zasady nadawania partii, przyjęć, wydań oraz kontroli jakości.
Nie zakładamy zatrzymania całego zakładu jako standardowego elementu wdrożenia. Proces jest testowany na uzgodnionych przypadkach, a plan przejścia, zakres równoległej pracy i moment uruchomienia ustala się indywidualnie.