Narzędziownie · formy · tłoczniki · przyrządy
System do zarządzania narzędziownią: wiesz, co blokuje próbę narzędzia
- które części i operacje wpływają dziś na termin próby lub odbioru,
- gdzie czeka materiał, komponent, dokumentacja albo etap zewnętrzny,
- ile czasu, materiału, kooperacji i poprawek pochłonął konkretny projekt.
Specyfika branży
Gdzie produkcja narzędzi traci kontrolę?
Najczęściej opóźnienie generuje nie cały projekt, lecz jeden element albo etap, bez którego nie ruszy montaż lub próba.
1 · Gotowość
Projekt wygląda na zaawansowany, ale próba nadal nie ma terminu
Wiele prostszych części jest gotowych, ale kluczowa wkładka, płyta albo element bazowy nadal czeka na obróbkę. Procent wykonanych operacji nie pokazuje gotowości całego narzędzia.
2 · Części
Jedna część zatrzymuje montaż całego zespołu
Komponenty spotykają się dopiero przy dopasowaniu i montażu. Brak jednego elementu blokuje pracę ślusarzy, kontrolę i rezerwację terminu próby.
3 · Rewizja
Nowa rewizja trafia do produkcji nierównym tempem
Konstruktor aktualizuje dokumentację, ale technologia, programowanie, zakupy i operatorzy nie zawsze dostają zmianę w tym samym momencie. Rośnie ryzyko wykonania części według poprzedniej wersji.
4 · Wąskie gardła
Drążenie, szlifowanie i pomiary tworzą własne kolejki
Kilka projektów potrzebuje tych samych specjalistycznych stanowisk i osób. Zmiana priorytetu w jednym miejscu wpływa na wiele części, których zależności trudno śledzić w arkuszu.
5 · Kooperacja
Kooperacja znika poza wspólnym planem
Obróbka cieplna, powłoka lub inny etap zewnętrzny ma termin w mailu albo notatce zakupów. Kierownik widzi część w projekcie, ale nie zna aktualnego statusu jej powrotu.
6 · Próba
Próba uruchamia drugi obieg poprawek
Wynik próby przynosi korekty części, dodatkowe operacje i kolejne pomiary. Gdy poprawki trafiają do osobnej listy, projekt traci wspólny termin i rzetelny koszt.
Wdrożenia w produkcji komponentów i wyrobów
Zobacz nasze wdrożenia w praktyce
Case study
Konopka Śruby
Produkcja śrub, wkrętów i nitów metodą obróbki plastycznej na zimno.
Efekt: 20% niższe stany magazynowe, 10% wyższa terminowość realizacji zamówień.
niższe stany magazynowe · wyższa terminowość
Case study
SOWA
Zakład obróbki metali, w którym zamówienia do dostawców i dokumenty były przygotowywane ręcznie.
Efekt: Prowadzenie zamówień skrócone o 80%.
czasu prowadzenia zamówień
Case study
Prohan
Produkcja ekologicznych mebli oraz zarządzanie danymi produkcyjnymi, materiałami i magazynem.
Efekt: Zaoszczędzenie 80% codziennego czasu pracowników, usprawnienie przyjęcia, wydania, kompletacji i generowania zapotrzebowania materiałowego.
codziennego czasu pracowników
Jeden przepływ danych
Jeden proces zamiast osobnych plików i systemów
1
Wymagania, kalkulacja i projekt
Zakres, termin, planowane części, operacje, materiały, kooperacja i koszt tworzą punkt wyjścia dla realizacji narzędzia.
2
Części, technologie i dokumentacja
Produkty, półprodukty, operacje, czasy, rysunki oraz instrukcje opisują drogę poszczególnych elementów przez narzędziownię.
3
Stal, komponenty i usługi zewnętrzne
Zapotrzebowanie wskazuje materiały, elementy normalizowane i etapy, które trzeba zamówić albo przekazać do kooperacji.
4
Plan specjalistycznych zasobów
Harmonogram porządkuje kolejność części na obrabiarkach, drążarkach, szlifierkach, pomiarach i innych skonfigurowanych zasobach.
5
Obróbka, pomiary i raportowanie
Pracownicy otrzymują zadania oraz dokumentację, a następnie rejestrują rozpoczęcie, czas, wykonanie, problem i wynik kontroli.
6
Montaż, próba i korekty
Status części pomaga ocenić gotowość do montażu. Wynik próby powinien wrócić do planu jako informacja o potrzebnych poprawkach, jeśli projekt obejmuje taki obieg.
7
Odbiór i rozliczenie narzędzia
Czas, materiał, zakupy, kooperacja i poprawki tworzą podstawę do porównania kalkulacji z rzeczywistym przebiegiem projektu.
Systemy jako jedno rozwiązanie
Optimakers porządkuje pracę całej produkcji
Oceń projekt przed złożeniem oferty
OptiCRM łączy kalkulację techniczno-produkcyjną, wymagania klienta i zamówienie. Firma zyskuje punkt odniesienia dla późniejszego porównania planowanego oraz rzeczywistego kosztu.
Rozpisz narzędzie na części i operacje
Produkty, półprodukty, technologie, czasy oraz dokumentacja tworzą podstawę zapotrzebowania i harmonogramu.
Zabezpiecz stal, elementy normalizowane i kooperację
OptiWMS pokazuje stany, lokalizacje i zarejestrowane ruchy materiałów. Zapotrzebowanie oraz zamówienia do dostawców wspierają przygotowanie brakujących komponentów i usług.
Zarezerwuj wąskie gardła w harmonogramie
OptiAPS układa operacje według kalendarzy, czasów, priorytetów i dostępności skonfigurowanych zasobów. Planista widzi, które projekty konkurują o drążenie, szlifowanie, pomiary albo specjalistę.
Daj każdej części czytelny status
OptiMES pokazuje pracownikowi zadanie i powiązaną dokumentację, a następnie zbiera meldunki o czasie, postępie, wykonaniu oraz problemach przy konkretnej operacji.
Powiąż kontrolę z częścią i operacją
Kontroler zapisuje wynik, ilość niezgodną i przyczynę przy realizacji. Kierownik nie musi później dopasowywać protokołu do części na podstawie nazwy pliku lub rozmowy.
Porównaj kalkulację z wykonaniem
Zarejestrowany czas, materiał, zakupy, kooperacja i poprawki pozwalają wskazać projekty, w których rzeczywisty koszt odszedł od założeń oferty.
Prawdziwe widoki systemu
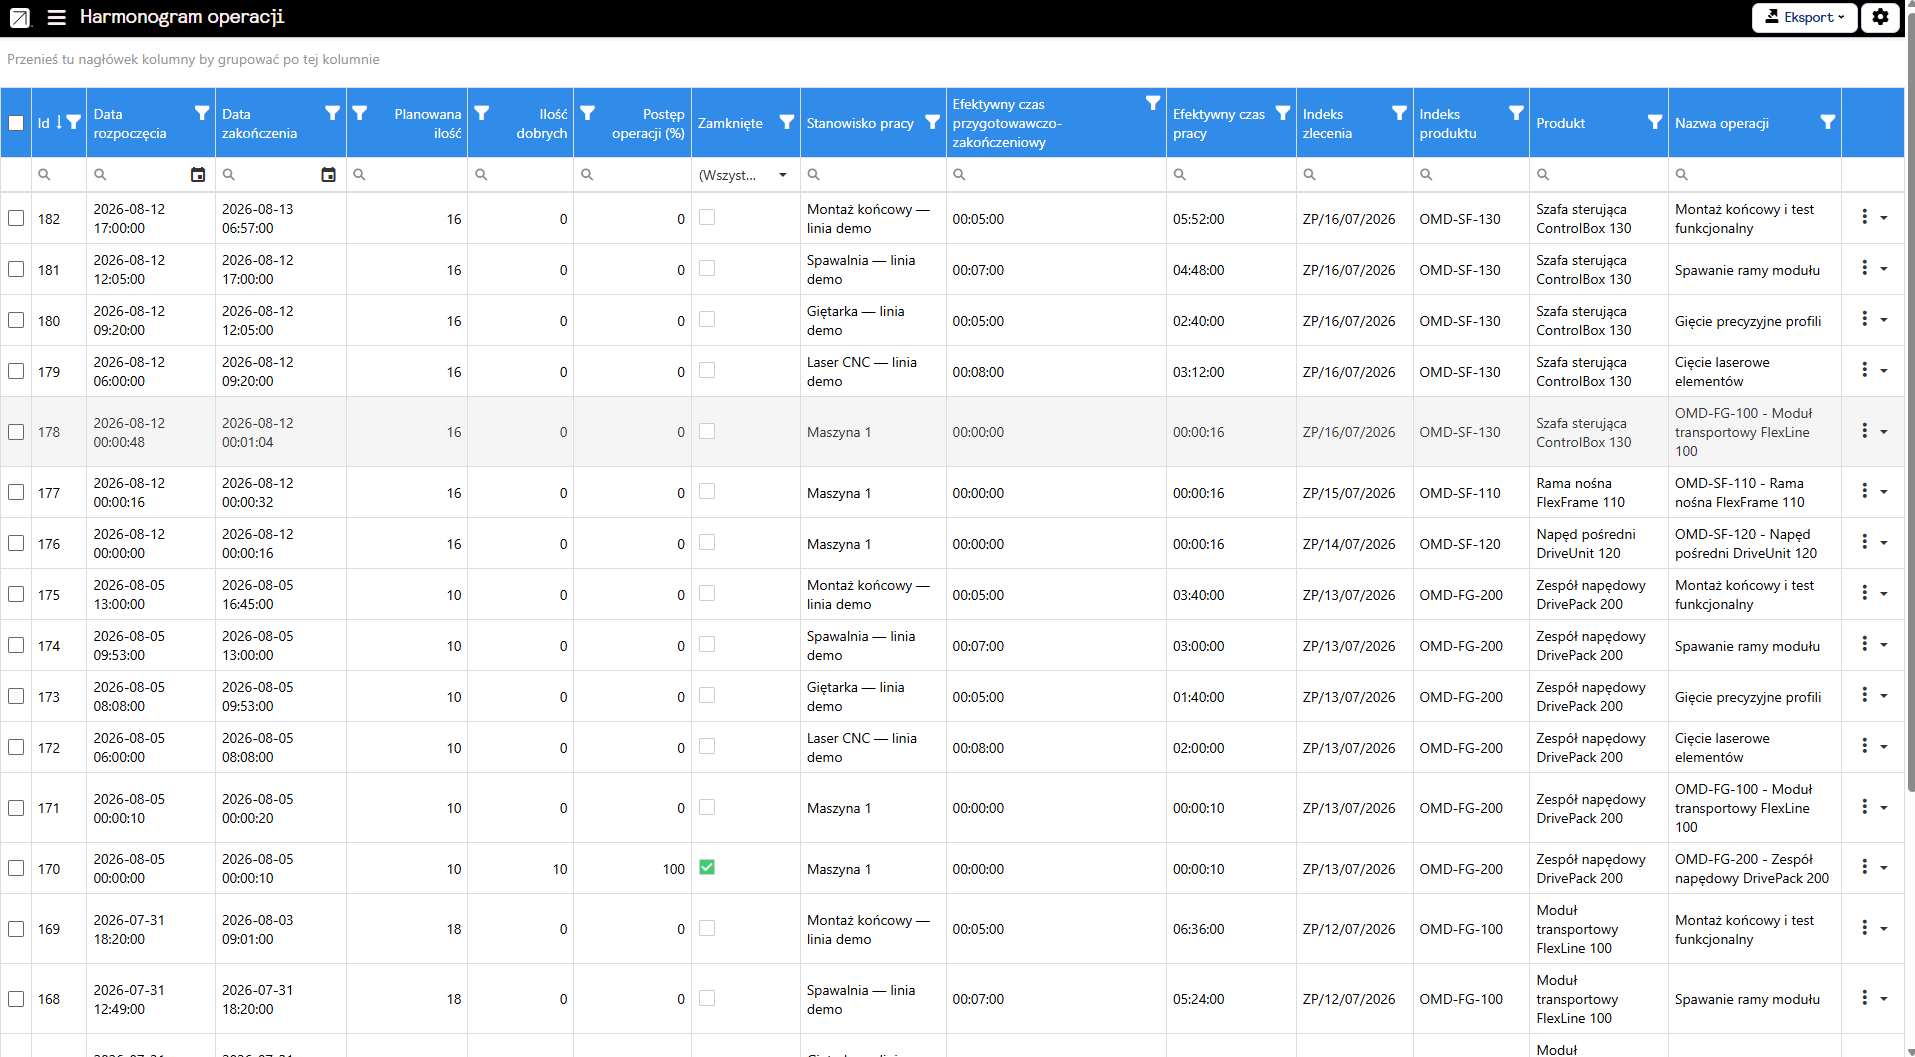
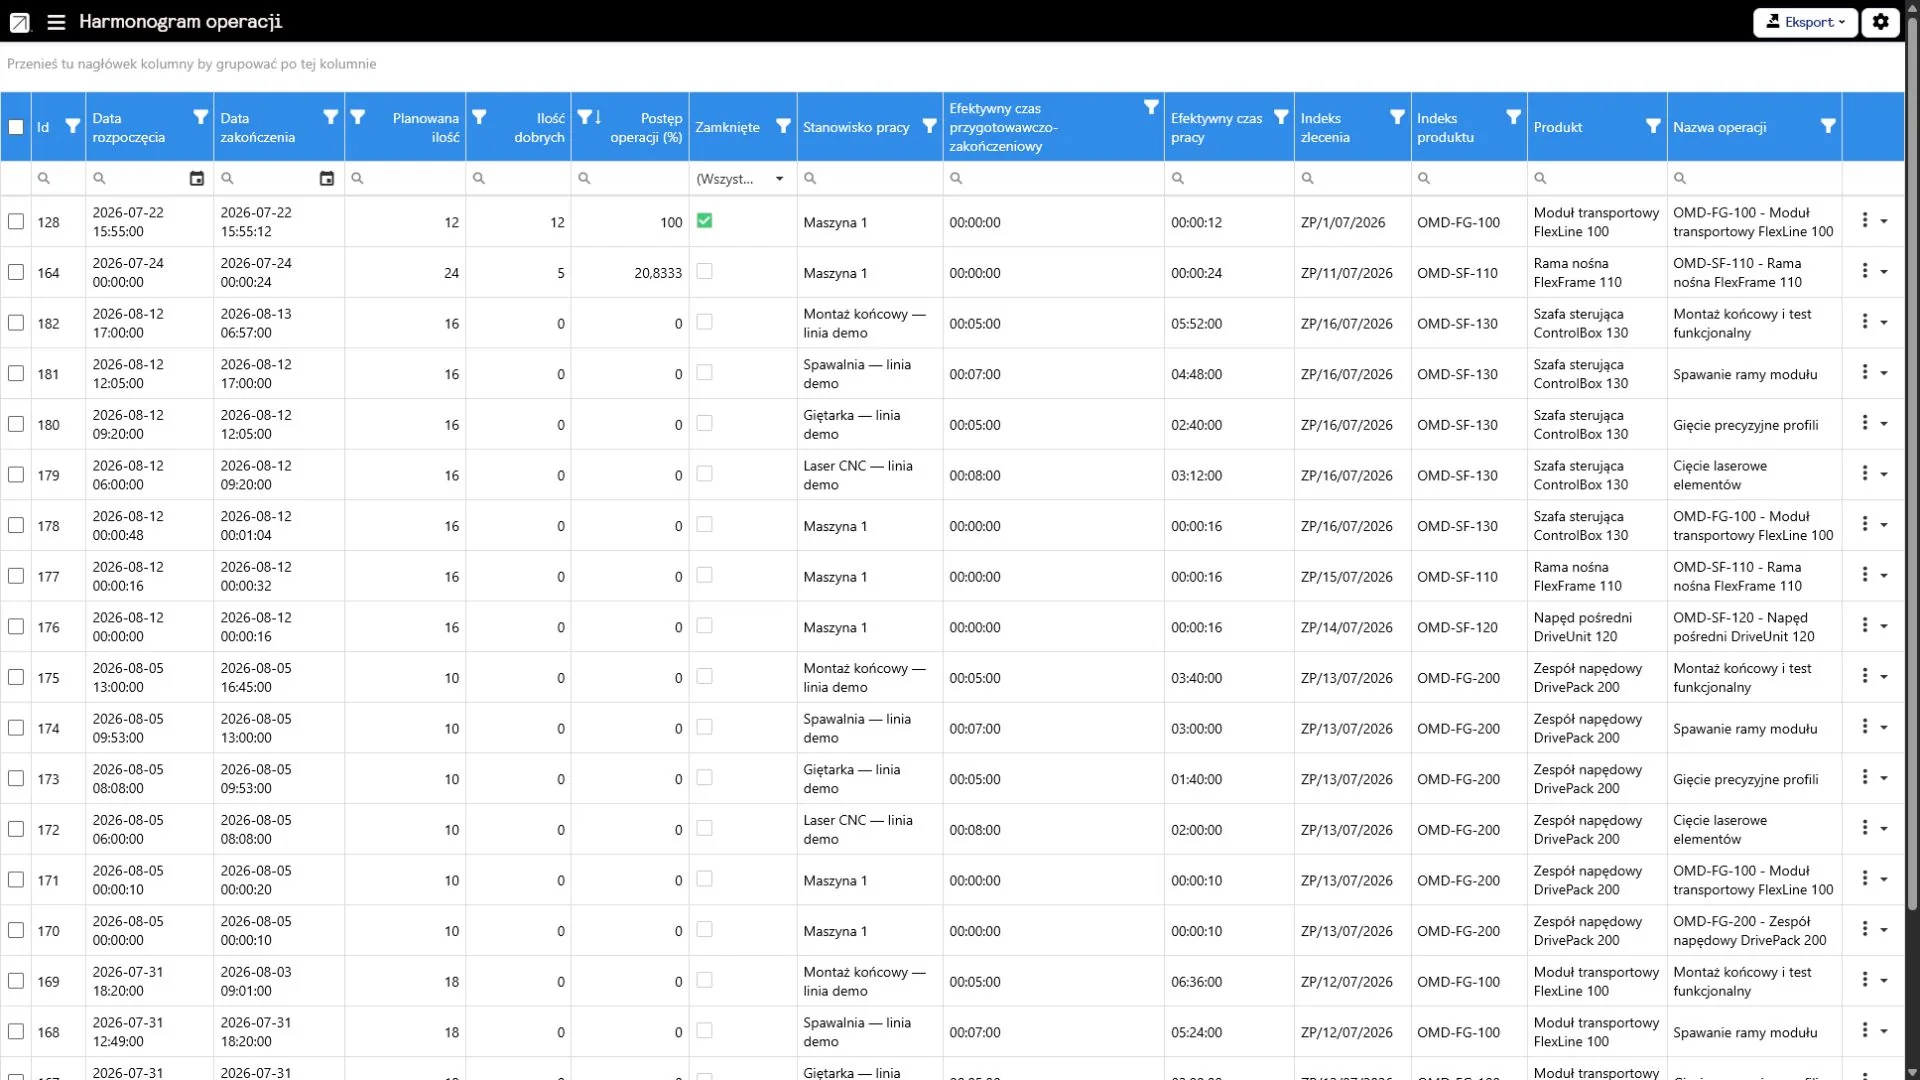
Zobacz gotowość do montażu, a nie tylko liczbę zamkniętych operacji
Ścieżka projektuWąskie gardła i części spotykają się przed montażem.
Status wykonaniaKażda część ma czytelny etap realizacji.
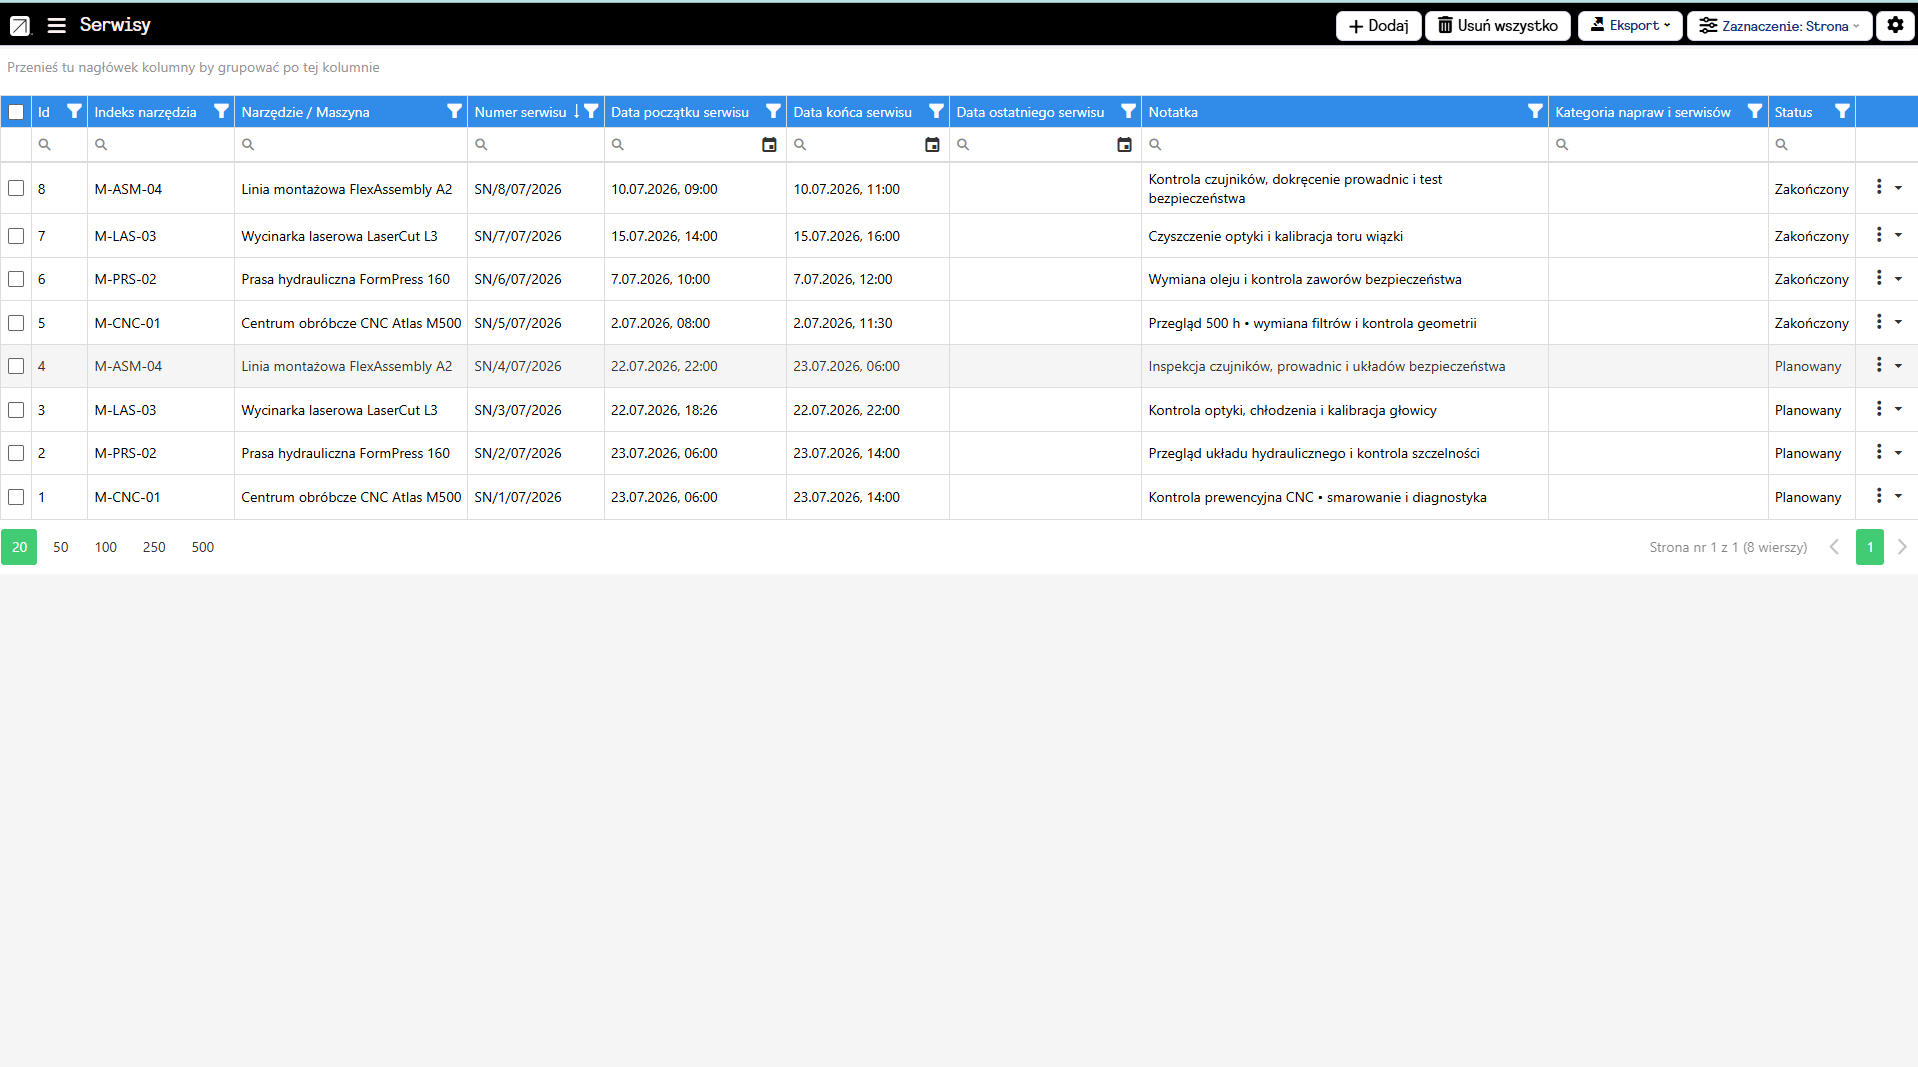
Zasoby i serwisyDostępność wyposażenia wspiera plan pracy.
Codzienna praca
Co zmieniają systemy Optimakers w codziennej pracy?
Podajesz termin na podstawie ścieżki części, a nie intuicji
EfektSprzedaż i kierownik projektu widzą, które części oraz operacje wyznaczają termin narzędzia.
Wcześniej widzisz część, która blokuje montaż
EfektKierownik reaguje przed planowanym rozpoczęciem montażu, zamiast odkrywać brak na stanowisku.
Ustalasz wpływ zmiany dokumentacji na realizację
EfektInformacja o zmianie nie kończy się w skrzynce jednego użytkownika.
Kontrolujesz część również poza zakładem
EfektPlanista widzi, że część znajduje się poza zakładem i ocenia wpływ jej terminu na montaż.
Przywracasz poprawkę po próbie do wspólnego planu
EfektProjekt zachowuje wspólny status, a kierownik widzi dodatkowy zakres pracy przed kolejną próbą.
Rozliczasz koszt narzędzia razem z kosztami zmian
EfektControlling oraz handel szybciej wskazują, która zmiana albo etap obniżyły marżę narzędzia.
Przed i po
Uwolnij firmę od rozdrobnionych danych
Optimakers nie projektuje formy ani nie tworzy programów obróbczych. Porządkuje informacje potrzebne do ustalenia, które części są gotowe, co blokuje próbę i ile kosztują zmiany w projekcie.
Przed
Postęp projektu oceniany przez liczbę zamkniętych zadań
Aktualna wersja dokumentacji potwierdzana telefonicznie
Wąskie gardła są znane głównie doświadczonym planistom
Kooperacja ma termin w mailu albo arkuszu zakupów
Poprawki po próbie trafiają do osobnej listy
Koszt formy podsumowuje się po odbiorze
Po wdrożeniu
Gotowość ocenia się przez status części i operacji potrzebnych do montażu oraz próby
Pracownik otwiera plik i dane przypisane do właściwego zadania lub operacji
Harmonogram pokazuje kolejki na skonfigurowanych zasobach i wpływ zmiany priorytetu
Etap zewnętrzny pozostaje powiązany z projektem i planowaną datą powrotu
Dodatkowe operacje, czas i wykonanie można powiązać z projektem narzędzia
Czas, materiał, zakupy, kooperacja i poprawki tworzą dane do bieżącej kontroli kosztu
Korzyści dla zespołu
Kto zyska na wspólnym obiegu danych?
Każdy pracownik patrzy na inny fragment projektu. Wspólny identyfikator narzędzia i części pozwala połączyć decyzje konstrukcji, planowania, produkcji, montażu oraz controllingu.
Rola 1
Zarząd i właściciel
- Widok terminowości, obciążenia i rentowności projektów narzędziowych
- Dane o udziale kooperacji, poprawek oraz ponownie wykonywanych operacji w koszcie
- Szybsza odpowiedź na pytanie, które zamówienia można przyjąć bez destabilizacji portfela projektów
Rola 2
Kierownik narzędziowni i kierownik projektu
- Gotowość części do montażu i próby bez zbierania statusu od wielu stanowisk
- Wcześniej widoczne elementy krytyczne, opóźnienia oraz projekty wymagające decyzji
- Jedna podstawa do odprawy konstrukcji, technologii, produkcji i jakości
Rola 3
Planista i technolog
- Kolejność operacji oparta na czasach, zasobach, priorytetach i zależnościach
- Widok wpływu pilnej naprawy albo zmiany projektu na pozostałe narzędzia
- Porównanie założeń technologicznych z czasem oraz wykonaniem zarejestrowanym na hali
Rola 4
Konstruktor i programista CAM
- Status wskazujący, które części czekają na dokumentację, technologię lub program
- Czytelny kontekst projektu przy przekazywaniu plików i informacji do produkcji
- Mniej pytań o postęp części, które można sprawdzić bezpośrednio w obiegu realizacji
Rola 5
Obróbka, montaż i jakość
- Zadania, priorytety i dokumentacja dostępne przy właściwej operacji
- Prostsze zgłaszanie wykonania, problemu, braku albo wyniku kontroli
- Wcześniejsza informacja o częściach, które nie są gotowe do dopasowania lub montażu
Rola 6
Zakupy, controlling i IT
- Zapotrzebowanie na stal, elementy normalizowane i usługi powiązane z projektem
- Dane o czasie, materiale, kooperacji i poprawkach potrzebne do rozliczenia
- Mniej ręcznego przepisywania informacji między ERP, planowaniem, magazynem i halą
Integracje i obecne narzędzia
Model 3D opisze narzędzie, nie pokaże, kiedy spotkają się wszystkie części
Mimo funkcjonowania w firmie CAD, CAM, ERP czy PDM lub PLM narzędziownia nadal potrzebuje statusu części, dostępności zasobów, materiałów, kooperacji, meldunków i kosztów.
To właśnie Optimakers wspiera warstwę wykonawczą: planowanie operacji, przepływ materiału, zadania na hali, kontrolę i rozliczenie. Podczas analizy ustalamy źródło nadrzędne dla struktury części, dokumentacji, technologii, zamówienia, stanów, meldunków i kosztu. Integracja zależy od dostępnego API, bazy danych, formatów wymiany oraz odpowiedzialności poszczególnych systemów.
Uruchomienie na przykładzie
Jak wygląda uruchomienie systemu z Optimakers?
Nie konfigurujemy całej narzędziowni na podstawie ogólnego katalogu funkcji. Wybieramy rzeczywisty projekt, przechodzimy jego drogę i sprawdzamy, jakie dane muszą trafiać do kolejnych osób.
1
Wybór projektu pilotażowego
Ustalamy cel, zakres, odpowiedzialności oraz formę, tłocznik, wykrojnik albo przyrząd, na którym zespół sprawdzi docelowy obieg.
2
Mapa części, operacji i wąskich gardeł
Konsultant poznaje strukturę projektu, technologie, materiały, dokumentację, zasoby, kooperację, pomiary, montaż oraz obecny sposób raportowania.
3
Przygotowanie danych i integracji
Konfigurujemy uzgodnione produkty, operacje, czasy, użytkowników, formularze, wydruki oraz wymianę z ERP lub innymi systemami objętymi projektem.
4
Test drogi części krytycznej
Zespół przechodzi od zapotrzebowania i planu, przez zadanie na hali oraz kontrolę, po ocenę gotowości do montażu. Wynik pozwala skorygować konfigurację.
5
Start i stabilizacja pracy
Uruchamiamy system z asystą konsultanta, sprawdzamy jakość zapisów, wspieramy użytkowników i rozwijamy zakres w ramach opieki serwisowej.
Tempo uruchomienia zależy od rodzaju narzędzi, jakości technologii i danych, sposobu budowania struktur, liczby integracji, obiegu dokumentacji, zakresu kooperacji oraz dostępności zespołu klienta.
Bezpłatna konsultacja
Sprawdź, czy Optimakers pasuje do Twojej produkcji
Karol Chęciński – konsultacje prowadzi zespół, który sam wdraża systemy w polskich firmach produkcyjnych.
Odpowiadamy w 1 dzień roboczy
Wypełnij formularz
Umów bezpłatną konsultację z ekspertem, który doskonale zna i rozumie problemy firm produkcyjnych w Polsce.
Nie potrzebujemy na początku kompletnej struktury wszystkich narzędzi. Wystarczy część albo etap, który regularnie przesuwa montaż, próbę lub odpowiedź dla klienta.
FAQ
Najczęstsze pytania o systemy dla narzędziowni
Tak, jeśli proces można opisać przez projekty, części, technologie, operacje, zasoby, materiały i meldunki. Zakres konfiguracji będzie inny dla formy wtryskowej, tłocznika, przyrządu kontrolnego i naprawy narzędzia.
Tak. APS i MES mogą wspierać produkcję jednostkową oraz projektową, w której każda część przechodzi własną technologię. Najważniejsze jest przygotowanie właściwego poziomu szczegółowości danych.
Produkty, półprodukty, składy materiałowe i technologie mogą tworzyć podstawę zapotrzebowania, planu oraz wykonania. Dokładny sposób budowy wielopoziomowej struktury sprawdzamy na rzeczywistym narzędziu klienta.
Tak, jeżeli firma odwzoruje je jako zasoby albo operacje z odpowiednimi czasami i kalendarzami. APS pokaże ich kolejkę oraz wpływ zmiany priorytetu na pozostałe projekty.
MES może udostępniać pliki i dane przy zadaniu, dzięki czemu operator widzi informacje związane z realizowaną operacją. Optimakers nie zastępuje PDM ani PLM, dlatego wersjonowanie, zatwierdzanie i import rewizji wymagają osobnej analizy.
Etap zewnętrzny można powiązać z projektem, zapotrzebowaniem i terminem. Szczegółowy obieg wysyłki, dokumentów, statusu podwykonawcy oraz przyjęcia części ustalamy podczas analizy procesu.
Poprawki można odwzorować jako dodatkowe operacje albo zlecenia powiązane z projektem oraz raportować ich czas i wykonanie. Sposób zapisu wyniku próby, zatwierdzeń i kolejnych iteracji trzeba dopasować do procedur narzędziowni.
Nie. System koncentruje się na operacyjnym planowaniu, realizacji, magazynie, kontroli i rozliczeniu. Programy konstrukcyjne oraz systemy danych produktowych zachowują własną rolę, a zakres wymiany informacji ustalamy osobno.
Może wspierać je wtedy, gdy firma odwzoruje naprawę jako projekt lub zlecenie z operacjami, zasobami, czasem i materiałem. Historia cykli formy, serwis u klienta i specjalistyczny rejestr życia narzędzia wymagają potwierdzenia zakresu.
Najczęściej potrzebne są przykładowe projekty, części, technologie, operacje, czasy, zasoby, materiały, użytkownicy i dokumentacja. Lista rozszerza się o zasady kooperacji, kontroli, montażu i poprawek, jeżeli obejmuje je pierwszy zakres.
Nie zakładamy zatrzymania całego zakładu jako standardowego elementu projektu. Zespół testuje konfigurację na uzgodnionym narzędziu, a plan przejścia i zakres pracy równoległej ustalamy indywidualnie.